

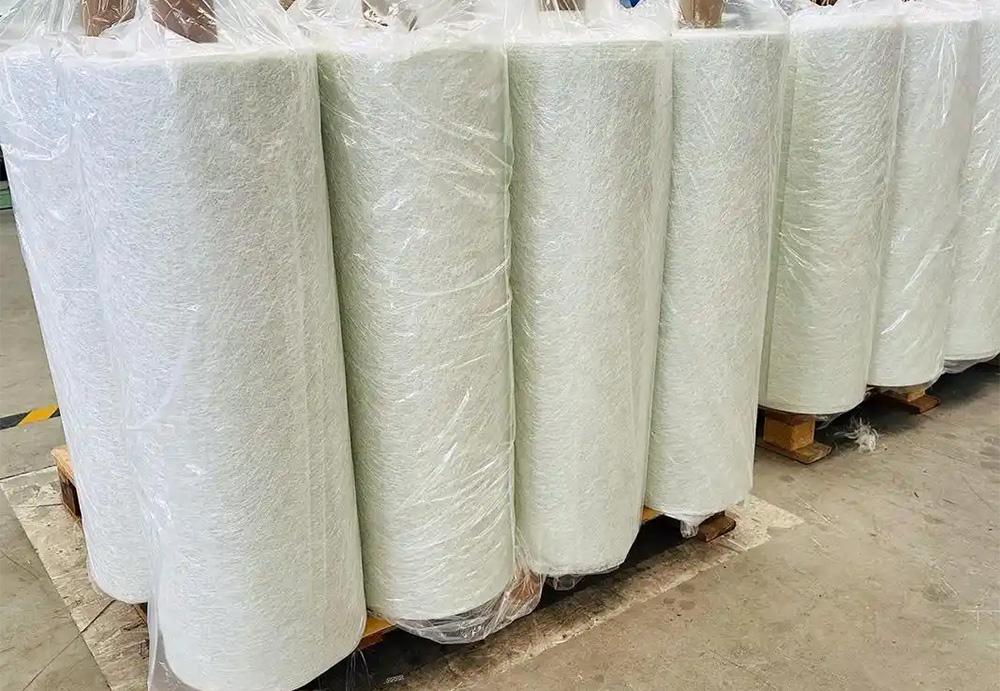
Under trenden med storskaliga och havsbaserade vindkraftsblad, stabiliteten, styrkan och processanpassningsförmågan hoskompositmaterialSystemet bestämmer direkt bladets livslängd och kraftgenereringseffektivitet. Som det viktigaste förstärkande substratet för bladhöljet, banan, framkanten, bakkanten och andra delar har glasfiberfilt blivit standardmaterialet för VARTM-vakuumperfusion, handpasta/gjutning med god enhetlighet, snabb penetration, utmärkt formbarhet och stark bindning mellan lager. Om man väljer fel modell och vikt kommer lätthet att leda till ytdefekter och brist på lim vid perfusion, och tyngd kommer att påverka strukturell hållfasthet och utmattningsprestanda. Denna artikel går systematiskt igenom standardmodellen, kärnspecifikationerna, urvalslogiken och applikationsmatchningen av hackad filt för vindkraftsblad.
1. Hackad filt för vindkraftsblad: grundläggande positionering och kärnkrav
-Kvalitetsavvikelse per ytenhet: ±5%
-Fukthalt: ≤0,2%
-Draghållfasthet: ≥30–180N/5cm (ökar med gramvikt)
-Permeabilitet: snabb blötläggning, få luftbubblor, lämplig för vakuumperfusion
-Väderbeständighet/saltstänkbeständighet: offshore-modeller behöver stärka anpassningen mot korrosion
-Stabilitet: ingen puderförlust, ingen lagerbildning, inga hårfjädrar, lämplig för automatisk lagerbildning
Hackad filt av glasfiberutför huvudsakligen funktionerna för icke-huvudlagerförstärkning, ythomogenisering, övergång mellan lager och deformationsmotstånd i bladet. Den används i kombination med envägsduk, multiaxiell duk, kontinuerlig filt och ytfilt för att bilda ett komplett strukturlager.
2. Lista över modeller och specifikationer för hackad filt för vindkraftsblad
De vanligaste modellerna i branschen är EMC (emulsion)/CMC (pulver), och bredden används vanligtvis 1250/1040/2500 mm. Följande är de vanligaste modellerna för massproduktion av blad.
1) Standardmodellen motsvarar gramvikten
-EMC225: 225 g/㎡, tunt övergångsskikt, ömtålig yta
-EMC300: 300 g/㎡, universell huvudkraft, universellt skal/väv
-EMC450: 450 g/㎡, medeltjock armering, förstärkning av kraftområdet
-EMC600: 600 g/㎡, tjock förstärkning, förtjockning av rot/framkant
-EMC900: 900 g/㎡, kraftig förstärkning, lokal förstärkning av stora blad
2) Val av pärmtyp
-Emulsionstyp EMC: hög hållfasthet, god jämnhet, utmärkt hartskompatibilitet, förstahandsvalet för vakuumperfusion
-CMC av pulvertyp: snabbare blötläggning, bättre kostnad, lämplig för handpasta/hjälpprocess
-Havsbaserad vindkraft, höghållfasta blad: prioriterad EMC-emulsionsserie
3) Bredd- och processmatchning
-1250 mm/1040 mm: medelstora och små blad, manuell lagerläggning
- 2500 mm och uppåt: stora blad, automatisk skiktning, minskad överlappning
3. Urval per del: hur matchar man olika delar av bladen?
1) Skalets yttre yta/det undre lagret av gelcoaten
-Rekommenderas: EMC225 / EMC300
-Viktiga punkter: slät yta, minska porbildning, förbättra utseende och väderbeständighet
2) Skalets huvudskikt (övergångs-/jämviktsskikt)
-Rekommenderas: EMC300
-Viktiga punkter: balansen mellan styrka och penetration, den bästa matchningen med multiaxiell duk
3) Förstärkning av sidorna på banan och balklocket
-Rekommenderas: EMC450
-Viktiga punkter: högre styvhet, skjuvhållfasthet och förbättrad strukturell stabilitet
4) Framkant, bakkant, rotförtjockningsområde
-Rekommenderas: EMC600 / EMC900
-Viktiga punkter: snabb formning av tjocka lager, minskning av antalet lager och förbättring av slagtåligheten
5) Vingar för havsbaserad vindkraft (saltspray/hög luftfuktighet)
-Rekommenderas: EMC300/450 med låg hårhalt av fjäder + hydrolysbeständigt vätmedel
-Viktiga punkter: förbättra åldringsbeständigheten och minska risken för skiktning
Publiceringstid: 22 april 2026


